


2026 tillverkares kvalifikationsguide | Trauma låsplåtssystem
Rätt tillverkare av traumalåsplattor måste bevisa kontroll över hela platt-skruv-instrumentsystemet: produktdefinition, implantatmaterial, låsgränssnitt, bearbetning, efterbehandling, renlighet, verifiering, marknadsgodkännande, settillgänglighet och livscykelsupport. Den här guiden omvandlar dessa krav till ett praktiskt styrkort för distributörer.
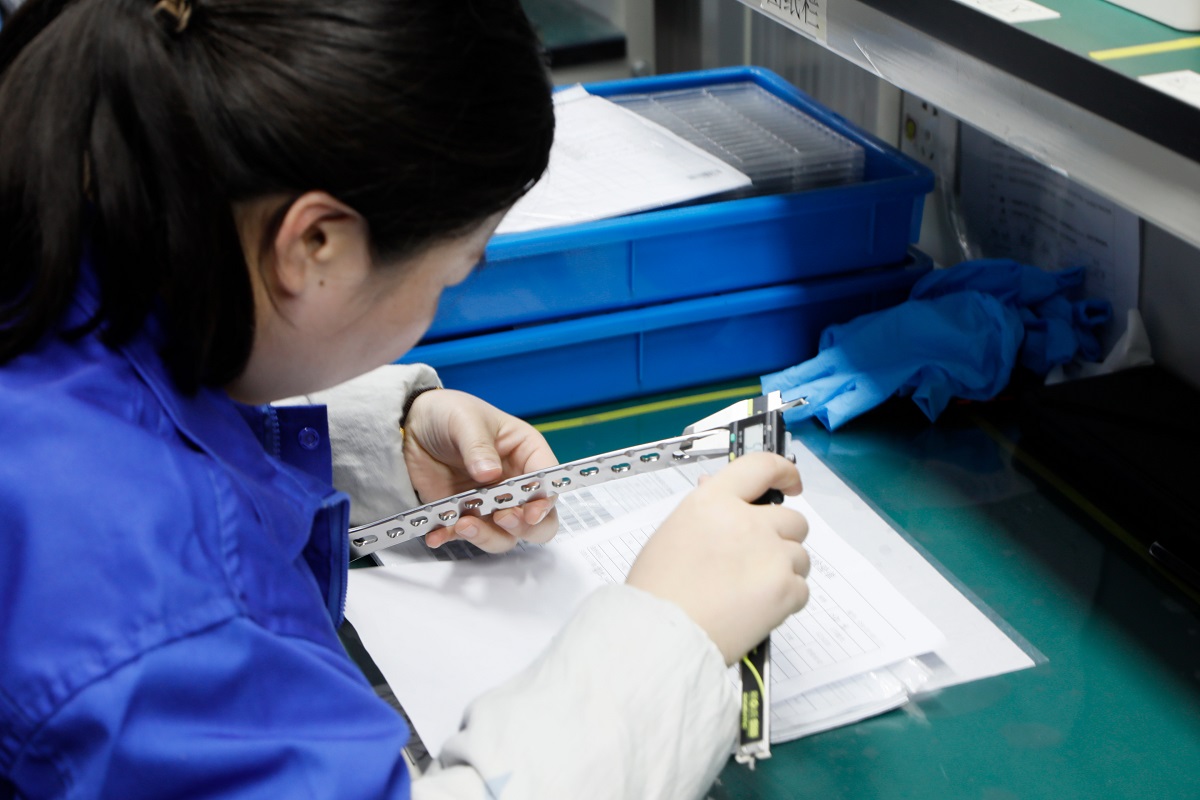
Hur ska du välja en Trauma Locking Plates-tillverkare?
Välj den tillverkare som kan tillhandahålla verifierade bevis för de exakta plattfamiljer, skruvgränssnitt, instrument, destinationsmarknader och leveransmodell du behöver. Börja med laglig tillverkares identitet och produktgodkännande, undersök sedan tekniska kontroller, material, tillverkning, inspektion, verifiering och validering, förpackning, leveransprestanda, klagomål och ändringsmeddelanden.
Lista två eller tre leverantörer som använder samma begäran om information. Granska processerna med högst risk, godkänn representativa prover och slutför ett kontrollerat första produktionsparti innan katalogen skalas. Kvalificera inte en fabrik endast från katalogbredd, certifikatbilder, utrustningsfotografier eller en låg offert.
Bästa korta svaret: en kvalificerad låsplåtstillverkare kan upprepade gånger tillverka det godkända plåt-skruv-instrumentsystemet och kan bevisa det med aktuella, produktkopplade och marknadsspecifika bevis.
Vad en låsplåtstillverkare måste bevisa
Den här sidan är den breda guiden för val av tillverkare. För ett exempel på en produktfamilj, se separat distal tibiofibulär låsplatta OEM tillverkningsguide . Genom att hålla sidorna på olika nivåer undviks sökordskannibalisering: den här sidan riktar sig till tillverkarens kvalifikationer, medan den stödjande sidan är inriktad på ett specifikt program för plåttillverkning.
1Portfolio och Plate-System Fit
Börja med distributörens procedur och lagerkarta. Definiera anatomiska regioner, platttyper, vänster/höger varianter, längder, hålantal, kompatibla skruvar, instrumentset, sterila eller icke-sterila leveranser och målländer. En stor katalog är användbar endast när de exakta enheterna är auktoriserade, dokumenterade och stödjande på den avsedda marknaden.
Särskilj låshål med fast vinkel, polyaxial eller variabel vinkelmekanism, kombinationshål och icke-låsande alternativ. Dessa villkor fastställer inte prestanda i sig själva. Varje design behöver sin egen kompatibilitet, infogning, verifiering och märkningsbevis.
Granska XC Medicos nuvarande traumaimplantat och låsplåtsportfölj och produktfamiljer för låsplåtar , begär sedan en kontrollerad modell och kompatibilitetslista för det föreslagna kontraktet.
2Implantatmaterial och partispårbarhet
Ange styrande materialstandard, kvalitet, produktform, skick och projektkrav. ASTM F136, till exempel, täcker smidesglödgad Ti-6Al-4V ELI-legering för kirurgiska implantatapplikationer. Generiska termer som 'medicinsk titan,' 'Grade 5,' 'Grade 23' eller 'TC4' bör inte ersätta den godkända materialspecifikationen.
Alternativa titanlegeringar, kommersiellt rent titan eller rostfritt stål kan vara lämpliga för särskilda enheter när de stöds av konstruktions- och regleringsunderlaget. Köparen ska inte påtvinga ett material enbart för att det förekommer i en annan tillverkares system.
Kör en spårningsövning från en färdig tallrik och skruva tillbaka till råvaruvärme eller parti, ta emot acceptans, tillverkningsresenär, utlagd bearbetning, inspektion, rengöring, märkning, förpackning och frigivning. Granska den publicerade XC Medico ortopedisk kvalitetskontrollprocess , men kvalificera de exakta produkterna med faktiska uppgifter.
3Låsgränssnitt, skruvar och instrument
Låsmekanismen är det definierande gränssnittet för systemet. Granska låshålsgeometri, skruvhuvudsgeometri, banor, insättningsområde där så är tillämpligt, gäng- eller ingreppsegenskaper, medbringaranslutning, borrstyrning och insättningsteknik. Kontrollera hur kompatibla komponenter identifieras och förhindra blandning med visuellt lika men inkompatibla delar.
System med variabel vinkel ökar tillverknings- och inspektionskomplexiteten. Kräv det godkända vinkelområdet, införingstekniken, kompatibla skruvar och styrningar, gränssnittsacceptanskriterier och bevis som stöder den marknadsförda designen. Acceptera inte ett universellt anspråk som kopierats över icke-relaterade plattfamiljer.
Köpare som behöver en primer för kommersiellt team kan läsa den separata förklaringen till låsande kontra icke-låsande plattor ; slutprodukt och kliniska beslut förblir föremål för tillämplig märkning och professionell bedömning.
4Tillverkningsförmåga och mätning
Kartlägg varje vald platta genom bearbetning, formning i förekommande fall, värmebehandling, ytbehandling, anodisering eller annan ytbearbetning, rengöring, märkning, förpackning och sterilisering i förekommande fall. Identifiera vilka aktiviteter som sker på den certifierade platsen och vilka som är utlagda.
CNC-utrustning stöder komplex produktion, men maskinantal och märke visar inte kapacitet. Undersök kontrollerade program, fixturer, installationsgodkännande, verktygslivsregler, underhåll, kalibrerad inspektionsutrustning, mätsystems lämplighet, provtagningsplaner, avvikelser och omarbetning.
Besök den publicerade ortopediska implantatverkstad och ortopedisk produkttillverkningsprocess , verifiera sedan den föreslagna routingen och uppgifterna under en fjärrkontroll eller revision på plats.
5Ytskick, renhet och förpackning
Ytprocesser bör ha kontrollerade indata, parametrar och acceptanskriterier. Definiera krav för grader, kanter, repor, gropar, inbäddade media, färgvariationer och andra relevanta förhållanden. Anodisering eller färgkodning får inte endast behandlas som dekoration; verifiera processkontroll, produktidentifiering och alla nödvändiga prestationsbevis.
ISO 19227:2018 specificerar generella renlighetskrav och testmetoder för validering och kontroll baserad på riskhantering. Den föreskriver inte en universell testpanel eller acceptansgräns för varje implantat. Be tillverkaren identifiera processrester och motivera de metoder, gränser och provtagning som används för den specifika produktfamiljen.
Om produkten levereras steril, validera den valda steriliseringsmetoden, steril barriär, formning och försegling, distributionsprestanda och hållbarhet. Om icke-steril, definiera skyddsförpackningar, renlighet, märkning och upparbetningsansvar. ISO 11607 adresserar förpackningssystem för slutsteriliserade medicintekniska produkter men bevisar inte i sig att en blisterkonfiguration är lämplig.
6Verifiering, mekanisk testning och värsta tänkbara skäl
Testning måste följa enhetens design, avsedd användning, riskanalys och regulatorisk väg. ASTM F382 har många referenser för metalliska benplattor, men dess exakta användning och lämpligheten av en testkonfiguration måste bestämmas för den aktuella plattan. Kräv inte en generisk F382-rapport och anta att den täcker varje anatomisk eller komplex platta.
FDA:s vägledning från november 2024 för ortopediska benplattor, skruvar och brickor utan ryggrad beskriver aktuella rekommendationer för enhetsinformation och prestandatester i 510(k)-inlämningar. En separat FDA-vägledning tillhandahåller prestandakriterier för frakturfixeringsplattor inom den säkerhets- och prestationsbaserade vägen. Bekräfta om den aktuella enheten faller inom det angivna omfånget.
I värsta fall bör geometri, material, storlek, tjocklek, hål, arbetslängd, gränssnitt och den valda testmetoden beaktas. Kräv en teknisk logik som mappar varje plattfamilj till representativa testartiklar. Rapporterna ska identifiera den testade modellen, ritningsrevision, materialparti, produktionsprocess, metod, acceptanskriterier, avvikelser och slutsats.
7QMS, Product Authorization och Post-Market Readiness
Verifiera ISO 13485-certifikatets organisation, adress, omfattning, utfärdande certifieringsorgan, ackreditering, status och utgångsdatum. Certifikatet stöder utvärdering av kvalitetssystem men godkänner inte varje produkt i katalogen.
- USA: FDA-vägledning identifierar icke-ryggrads-, icke-resorberbara benplattor och skruvar inom omfattningen som klass II-enheter. Bestäm den exakta klassificeringen, produktkoden och tillämplig premarket-rutt. En 510(k) är enhetsspecifik, inte en fabrikscertifiering. Förordningen om kvalitetsledningssystem från FDA trädde i kraft den 2 februari 2026.
- Europeiska unionen: bekräfta klassificeringen enligt MDR Annex VIII för den exakta enheten. Långvariga kirurgiskt invasiva och implanterbara enheter går vanligtvis in i regel 8, men undantag och enhetsegenskaper kan förändra resultatet. Verifiera den lagliga tillverkaren, det anmälda organets omfattning i tillämpliga fall, certifikat, försäkran om överensstämmelse, UDI/enhetsdata och ekonomiska aktörer.
- Andra marknader: skapa en land-för-land-matris för registreringsägare, dokument, testning, etiketter, språk, lokal representation, vaksamhet och förnyelse. Använd inte ett generiskt 'LATAM-underlag' som ersättning för nationella krav.
Kontroller efter marknaden bör definiera intag av klagomål, eskalering av negativa händelser, utredningar, CAPA, trendgranskning, återkallelser eller säkerhetsåtgärder på fältet, hantering av returnerade produkter och ändringsmeddelanden. Granska XC Medicos publicerade kundservice och klagomålssupport , tilldela sedan ansvar i ett skriftligt avtal.
Ett kontrollerat OEM/ODM-partnerskapsarbetsflöde
OEM/ODM kan sträcka sig från privatmärkt förpackning av en auktoriserad standardprodukt till en ny plåtdesign. Definiera omfattningen innan du diskuterar tidslinje eller pris. Ny geometri eller gränssnitt kan utlösa designkontroll, verifiering, validering och regulatoriskt arbete som en etikettändring inte gör.
XC Medicos nuvarande ortopedisk OEM/ODM servicesida beskriver support från ingenjörskonst till produktion. Köpare bör konvertera publicerade funktioner till produktspecifika leveranser, ägare, datum och acceptanskriterier.
Låg MOQ och exempelprogram
En låg MOQ kan minska risken för initial inventering, men det är en kommersiell term, inte kvalitetsbevis. Definiera tekniska prover, verifierings- eller valideringsenheter, den initiala kommersiella kvantiteten per SKU och MOQ för rutinmässig påfyllning separat. Bekräfta om 'en uppsättning' betyder en plåtsats, en komplett instrumentuppsättning, en sida, en storleksmatris eller ett blandat system.
Försörjningskedja och lagerbevis
Lova inte Mexiko nav, leverans nästa dag eller specifika fyllnadsgrader utan en signerad logistikmodell och uppmätt prestanda. Be om ledtid per produktfamilj, normal- och toppkapacitet, lagerförda SKU:er, tidpunkt för orderbekräftelse, minsta orderkvantitet, OTIF- eller fyllningsgradsdefinitioner, senaste prestanda, eskalering av brist och affärskontinuitet.
Om regional lagerhållning föreslås, verifiera anläggningsadress, reglerande roll, lagerhållna produkter, lagerägande, miljökrav, spårbarhet, FEFO i tillämpliga fall, returer, återkallelser och servicenivåer. Jämför dessa poster med XC Medicos publicerade leveranskedja och lagermodell.
100-punkts Trauma Locking Plate Manufacturer Scorecard
Poäng varje kategori från 0 till 5 och multiplicera det med viktningen. Håll bevisen granskade bredvid varje poäng. Obligatoriska grindar måste passera även när den viktade summan är hög.
| Kriterium | Vikt | Kärnbevis | Obligatorisk grind? |
|---|---|---|---|
| 1. Portfolio och plattsystem passar | 10 % | Auktoriserad modellmatris, kompatibilitet med platt-skruv-instrument och tillgänglighet på destinationsmarknaden. | För omfattning |
| 2. Material och spårbarhet | 15 % | Godkända specifikationer, brukscertifikat, värme/lot-spårning och mottagningskontroller. | Ja |
| 3. Låsgränssnitt och instrument | 15 % | Kontrollerade ritningar, kompatibilitet, funktionella bevis, guider, förare och rekord. | Ja |
| 4. Tillverkning och mätning | 15 % | Process-/platskarta, validering, kalibrerad mätning, kapacitet och avvikelsekontroller. | Ja |
| 5. Yta, renlighet och förpackning | 10 % | Ytkriterier, rengöringsbevis, förpackning och steriliseringsvalidering som tillämpligt. | Ja för omfattning |
| 6. Verifiering och testning | 15 % | Riskkopplad matris, värsta tänkbara skäl, produktionsekvivalenta prover och godkända rapporter. | Ja |
| 7. QMS och regulatorisk beredskap | 15 % | ISO 13485 omfattning, produktgodkännande, etiketter, tekniska dokument och kontroller efter försäljning. | Ja |
| 8. Leverans och kommersiellt stöd | 5 % | Ledtid, lager, OTIF, kontinuitet, MOQ, garanti, instrument och eskalering. | Tröskel |
En praktisk regel kan kräva att alla obligatoriska grindar passerar, inga olösta kritiska fynd, acceptabla prover och första lotsresultat och en viktad poäng över köparens fördefinierade tröskel. Ställ in tröskeln efter enhets- och leveransrisk istället för att kopiera ett universellt nummer.
Bevispoängskala
| Poäng | Bevisnivå | Tolkning |
|---|---|---|
| 0 | Inga bevis | Kravet tas inte upp. |
| 1 | Endast anspråk | Ett försäljnings- eller marknadsföringsuttalande har inget kontrollerat stöd. |
| 2 | Ofullständig | Bevis är föråldrat, generiskt, inkonsekvent eller saknar kritisk räckvidd. |
| 3 | Godtagbar | Aktuella kontrollerade register visar rimligen kravet. |
| 4 | Stark | Produktlänkade poster inkluderar senaste exempel, mätvärden, spårbarhet och ansvariga ägare. |
| 5 | Verifierad | Bevis kan upprepas, bekräftas oberoende där så är lämpligt och stöds av effektiva kontroller. |
Dokument att begära innan prover godkänns
- Juridisk tillverkare, tillverkningsplats och outsourcingkarta.
- Aktuellt ISO 13485-certifikat med omfattning och ackrediteringsdetaljer.
- Matris för produkt- och marknadsgodkännande per modellfamilj.
- Kontrollerad platta, skruv och instrumentkompatibilitetsmatris.
- Godkända materialspecifikationer och provbrukscertifikat.
- Exempel på slutspårning av färdig enhet.
- Kritisk till kvalitet funktion och inspektionsmatris.
- Representativa CMM eller dimensionella inspektionsrapporter.
- Låsgränssnitt och instrumentfunktionell bevis.
- Ytdefekt och efterbehandlingsstandard.
- Rengöringsvalidering eller verifieringsmotiv.
- Worst-case urval och verifieringsmatris.
- Mekaniska och andra tillämpliga testsammanfattningar.
- Förpackning och steriliseringsbevis där tillämpligt.
- Kontrollerad etikett, IFU och UDI ansvarsmatris.
- Ledtid, kapacitet, lager och leveransbevis.
- Kvalitetsavtal, ändringsmeddelande och reklamationsarbetsflöde.
- Överföring av prov till produktion och plan för godkännande av första partiet.
Automatisk eskalering eller diskvalificering Röda flaggor
Relaterad låsplatta och leverantörsresurser
Starta en recension av tillverkare av låsplåt
Förbered målländerna, anatomiska plattfamiljer, skruv- och instrumentkrav, sterilt eller icke-sterilt leveranstillstånd, årlig prognos, omfattning av privata märken och nödvändiga dokument. XC Medico kan sedan bekräfta tillgängliga system, OEM/ODM-omfattning, aktuell MOQ, provplan och beräknad ledtid.
Vanliga frågor
Vad ska en tillverkare av traumalåsplattor tillhandahålla?
Begär åtminstone juridisk identitet och platsidentitet, aktuellt QMS-bevis, produktgodkännande per marknad, kontrollerad platta-skruv-instrument-kompatibilitet, material- och spårbarhetsregister, tillverknings- och inspektionsbevis, verifieringsrapporter, förpacknings- eller steriliseringsbevis som är tillämpligt, leveransdata och skriftligt ändrings- och reklamationsansvar.
Betyder ISO 13485-certifiering att varje låsplåt är godkänd?
Nr ISO 13485-certifiering avser omfattningen av ett kvalitetsledningssystem. Produktgodkännande måste verifieras separat för den exakta enheten, lagliga tillverkare, tillverkningsplats, avsedd användning och destinationsmarknad.
Krävs ASTM F382 för varje låsplatta?
ASTM F382 är en känd specifikation och testmetod för metalliska benplattor, men tillämpbarhet och testkonfiguration beror på enhetens design, regulatoriska vägar och testrationalen. Komplexa anatomiska konstruktioner kan kräva ytterligare eller annan utvärdering. Bekräfta den aktuella standardrevisionen och tillämpliga myndigheters förväntningar.
Vad är skillnaden mellan en låsplatta med fast vinkel och variabel vinkel?
Ett system med fast vinkel styr skruvbanan som definieras av dess låsgränssnitt. Ett system med variabel vinkel eller polyaxiellt system tillåter införande inom ett specificerat område med dess godkända skruv och teknik. Den exakta mekanismen, intervallet, kompatibiliteten och begränsningarna är produktspecifika och måste verifieras från kontrollerad dokumentation.
Hur verifierar jag låsskruvens kompatibilitet?
Granska kontrollerade gränssnittsritningar och kompatibilitetsmatrisen, testa sedan produktionsekvivalenta plattor, skruvar, styrningar och drivrutiner med den godkända metoden. Bekräfta identifiering, bana, ingrepp, insättning och borttagning acceptanskriterier och kontroller som förhindrar komponentblandning.
Bör en tillverkare erbjuda sterila och icke-sterila tallrikar?
Vilket utbudsvillkor som krävs beror på produkten och marknadsstrategin. Sterila produkter behöver lämplig sterilisering, förpackning och hållbarhetsvalidering. Icke-sterila produkter kräver kontrollerad renlighet, skyddande förpackningar, märkning och upparbetningsansvar. En tillverkare behöver inte erbjuda båda modellerna för att vara lämpliga.
Hur ska en distributör jämföra OEM-priser?
Jämför totala landade kostnader och livscykelkostnader: implantat, skruvar, instrument, prover, validering, registreringsdokument, förpackning, frakt, tullar, lager, påfyllning, reparationer, byten, klagomål och förändringshantering. Se till att varje offert använder samma SKU och serviceomfattning.
Vad är det bästa sättet att godkänna en ny låsplåtsleverantör?
Använd dokumentförkvalificering, riskbaserad revision, representativt urval och gränssnittsverifiering, avslutande av fynd, ett undertecknat kvalitetsavtal och ett kontrollerat första produktionsparti. Fortsätt övervaka kvalitet, leverans, reklamationer, ändringar och CAPA efter godkännande.
Officiella tekniska och regulatoriska referenser
- US FDA: Ortopediska icke-ryggradsbenplattor, skruvar och brickor - 510(k) inlämningsvägledning
- US FDA: Riktlinjer för prestandakriterier för frakturfixeringsplatta
- US FDA: Quality Management System Regulation (QMSR)
- ISO: ISO 19227:2018 Renlighet av ortopediska implantat
- ASTM International: ASTM F136 Ti-6Al-4V ELI kirurgisk implantatlegering
- ISO: ISO 11607-1 förpackningar för terminalt steriliserade medicinska apparater
- EUR-Lex: Förordning (EU) 2017/745 om medicinsk utrustning

