


คู่มือคุณสมบัติผู้ผลิตปี 2026 | ระบบแผ่นล็อคการบาดเจ็บ
ที่ถูกต้อง ผู้ผลิตเพลตล็อคการบาดเจ็บ จะต้องพิสูจน์การควบคุมระบบเพลท-สกรู-เครื่องมือทั้งหมด: คำจำกัดความของผลิตภัณฑ์ วัสดุปลูกถ่าย ส่วนต่อประสานการล็อค การตัดเฉือน การตกแต่งขั้นสุดท้าย ความสะอาด การตรวจสอบ การอนุญาตทางการตลาด การตั้งค่าความพร้อมใช้งาน และการสนับสนุนตลอดอายุการใช้งาน คู่มือนี้จะแปลงข้อกำหนดเหล่านั้นให้เป็นดัชนีชี้วัดผู้จัดจำหน่ายที่ใช้งานได้จริง
คุณควรเลือกผู้ผลิตแผ่นล็อคการบาดเจ็บอย่างไร
เลือกผู้ผลิตที่สามารถให้หลักฐานที่ได้รับการยืนยันแล้วสำหรับตระกูลเพลต อินเทอร์เฟซของสกรู เครื่องมือ ตลาดปลายทาง และรูปแบบการจัดหาที่คุณต้องการ เริ่มต้นด้วยการระบุตัวตนของผู้ผลิตตามกฎหมายและการอนุญาตผลิตภัณฑ์ จากนั้นตรวจสอบการควบคุมทางวิศวกรรม วัสดุ การผลิต การตรวจสอบ การตรวจสอบและการตรวจสอบความถูกต้อง บรรจุภัณฑ์ ประสิทธิภาพการจัดส่ง ข้อร้องเรียน และการแจ้งเตือนการเปลี่ยนแปลง
คัดเลือกซัพพลายเออร์สองหรือสามรายโดยใช้แพ็คเกจการขอข้อมูลเดียวกัน ตรวจสอบกระบวนการที่มีความเสี่ยงสูงสุด อนุมัติตัวอย่างที่เป็นตัวแทน และดำเนินการล็อตการผลิตแรกที่มีการควบคุมให้เสร็จสิ้นก่อนที่จะปรับขนาดแค็ตตาล็อก อย่าเข้าเกณฑ์โรงงานเฉพาะจากความกว้างของแค็ตตาล็อก รูปภาพใบรับรอง รูปถ่ายอุปกรณ์ หรือใบเสนอราคาที่ต่ำเท่านั้น
คำตอบสั้นๆ ที่ดีที่สุด: ผู้ผลิตแผ่นล็อคที่ผ่านการรับรองสามารถสร้างระบบเครื่องมือเพลทสกรูที่ผ่านการรับรองซ้ำแล้วซ้ำอีก และสามารถพิสูจน์ได้ด้วยหลักฐานปัจจุบันที่เชื่อมโยงกับผลิตภัณฑ์และเฉพาะตลาด
สิ่งที่ผู้ผลิตแผ่นล็อคต้องพิสูจน์
หน้านี้เป็นคู่มือการเลือกผู้ผลิตแบบกว้างๆ สำหรับตัวอย่างตระกูลผลิตภัณฑ์หนึ่ง โปรดดูตัวอย่างแยกกัน การผลิต OEM แผ่นล็อค tibiofibular ส่วนปลาย คู่มือ การรักษาหน้าต่างๆ ในระดับต่างๆ จะช่วยหลีกเลี่ยงการกินคำหลัก: หน้านี้กำหนดเป้าหมายคุณสมบัติของผู้ผลิต ในขณะที่หน้าสนับสนุนกำหนดเป้าหมายไปที่โปรแกรมการผลิตเพลตเฉพาะ
1ผลงานและการติดตั้งระบบเพลท
เริ่มต้นด้วยขั้นตอนของผู้จัดจำหน่ายและแผนที่สินค้าคงคลัง กำหนดบริเวณทางกายวิภาค ประเภทของแผ่นเพลท ตัวเลือกด้านซ้าย/ขวา ความยาว จำนวนรู สกรูที่เข้ากันได้ ชุดเครื่องมือ อุปกรณ์จ่ายแบบปลอดเชื้อหรือไม่ปลอดเชื้อ และประเทศเป้าหมาย แค็ตตาล็อกขนาดใหญ่จะมีประโยชน์ก็ต่อเมื่ออุปกรณ์ที่แน่นอนได้รับอนุญาต ได้รับการจัดทำเป็นเอกสาร และรองรับได้ในตลาดที่ต้องการเท่านั้น
แยกแยะรูล็อคมุมคงที่ กลไกหลายแกนหรือมุมแปรผัน รูรวม และตัวเลือกที่ไม่ล็อค ข้อกำหนดเหล่านี้ไม่ได้กำหนดประสิทธิภาพการทำงานด้วยตนเอง การออกแบบแต่ละชิ้นจำเป็นต้องมีหลักฐานความเข้ากันได้ การแทรก การตรวจสอบ และการติดฉลากที่แตกต่างกัน
ตรวจสอบปัจจุบันของ XC Medico ผลงานการปลูกถ่ายการบาดเจ็บและแผ่นล็อค และ ตระกูลผลิตภัณฑ์แผ่นล็อค จากนั้นขอรายการรุ่นควบคุมและความเข้ากันได้สำหรับสัญญาที่เสนอ
2วัสดุปลูกถ่ายและการตรวจสอบย้อนกลับล็อต
ระบุมาตรฐานวัสดุ เกรด รูปแบบผลิตภัณฑ์ เงื่อนไข และข้อกำหนดของโครงการ ตัวอย่างเช่น ASTM F136 ครอบคลุมโลหะผสม Ti-6Al-4V ELI ที่ผ่านการอบอ่อนที่ดัดขึ้นรูปสำหรับการใช้งานด้านการปลูกถ่ายในการผ่าตัด คำทั่วไป เช่น 'ไทเทเนียมทางการแพทย์' 'เกรด 5,' 'เกรด 23' หรือ 'TC4' ไม่ควรแทนที่ข้อกำหนดเฉพาะของวัสดุที่ได้รับอนุมัติ
โลหะผสมไทเทเนียมทางเลือก ไทเทเนียมบริสุทธิ์ในเชิงพาณิชย์ หรือเหล็กกล้าไร้สนิมอาจเหมาะสมกับอุปกรณ์เฉพาะเมื่อได้รับการสนับสนุนจากการออกแบบและเอกสารด้านกฎระเบียบ ผู้ซื้อไม่ควรกำหนดวัสดุเพียงเพราะมันปรากฏในระบบของผู้ผลิตรายอื่น
ดำเนินการฝึกติดตามจากจานที่เสร็จแล้วแผ่นเดียวแล้วขันกลับเข้าไปในความร้อนหรือล็อตของวัตถุดิบ โดยได้รับการยอมรับ ผู้เดินทางเพื่อการผลิต การประมวลผลจากภายนอก การตรวจสอบ การทำความสะอาด การติดฉลาก การบรรจุหีบห่อ และการปล่อย ตรวจสอบ XC Medico ที่เผยแพร่ กระบวนการควบคุมคุณภาพกระดูกและข้อ แต่มีคุณสมบัติตรงตามผลิตภัณฑ์ที่มีบันทึกจริง
3ส่วนต่อประสานการล็อค สกรู และเครื่องมือ
กลไกการล็อคเป็นส่วนต่อประสานที่กำหนดของระบบ ตรวจสอบรูปทรงของรูล็อค รูปทรงของหัวสกรู วิถีวิถี ระยะการแทรก หากมี คุณลักษณะของเกลียวหรือส่วนเชื่อมต่อ การเชื่อมต่อไดรเวอร์ คู่มือการเจาะ และเทคนิคการแทรก ควบคุมวิธีการระบุส่วนประกอบที่เข้ากันได้และป้องกันการผสมกับชิ้นส่วนที่มองเห็นได้เหมือนกันแต่เข้ากันไม่ได้
ระบบมุมแปรผันเพิ่มความซับซ้อนในการผลิตและการตรวจสอบ ต้องมีช่วงเชิงมุมที่ได้รับการอนุมัติ เทคนิคการใส่ สกรูและตัวนำทางที่เข้ากันได้ เกณฑ์การยอมรับส่วนต่อประสาน และหลักฐานที่สนับสนุนการออกแบบที่วางตลาด อย่ายอมรับการกล่าวอ้างมุมสากลที่คัดลอกมาจากตระกูลเพลตที่ไม่เกี่ยวข้องกัน
ผู้ซื้อที่ต้องการไพรเมอร์แบบทีมเชิงพาณิชย์สามารถอ่านคำอธิบายแยกต่างหากได้ แผ่นล็อคกับแผ่นไม่ล็อค ; การตัดสินใจเกี่ยวกับผลิตภัณฑ์ขั้นสุดท้ายและทางคลินิกยังคงขึ้นอยู่กับการติดฉลากที่เกี่ยวข้องและการตัดสินจากผู้เชี่ยวชาญ
4ความสามารถในการผลิตและมาตรวิทยา
จัดทำแผนผังแผ่นแต่ละแผ่นที่เลือกโดยการตัดเฉือน การขึ้นรูปตามความเหมาะสม การอบชุบ การทำอโนไดซ์ หรือการแปรรูปพื้นผิวอื่นๆ การทำความสะอาด การทำเครื่องหมาย การบรรจุหีบห่อ และการฆ่าเชื้อ หากมี ระบุว่ากิจกรรมใดเกิดขึ้นที่ไซต์ที่ได้รับการรับรองและกิจกรรมใดที่จ้างจากภายนอก
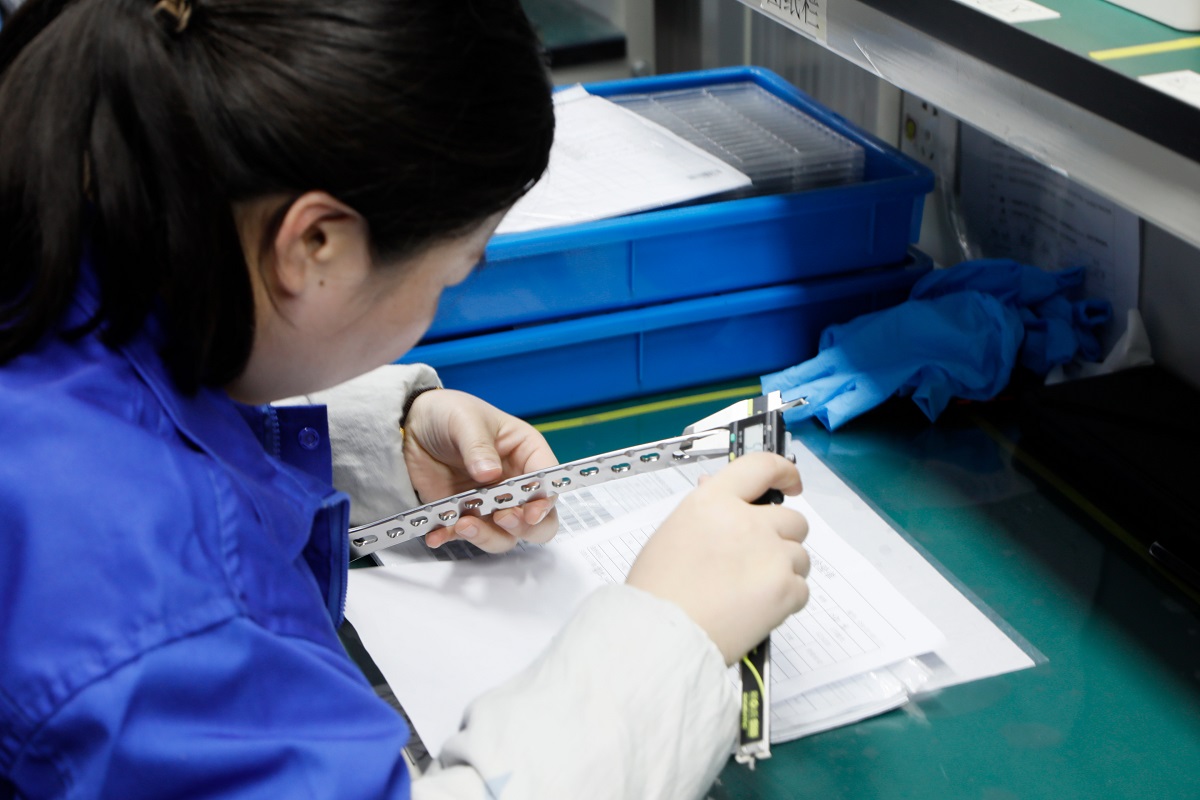
อุปกรณ์ CNC รองรับการผลิตที่ซับซ้อน แต่จำนวนเครื่องจักรและแบรนด์ไม่ได้แสดงให้เห็นถึงความสามารถ ตรวจสอบโปรแกรมที่มีการควบคุม อุปกรณ์จับยึด การอนุมัติการตั้งค่า กฎอายุการใช้งานเครื่องมือ การบำรุงรักษา อุปกรณ์ตรวจสอบที่สอบเทียบ ความเหมาะสมของระบบการวัด แผนการสุ่มตัวอย่าง ความไม่สอดคล้อง และการทำงานซ้ำ
เยี่ยมชมการเผยแพร่ การประชุมเชิงปฏิบัติการการปลูกถ่ายกระดูก และข้อ และ กระบวนการผลิตผลิตภัณฑ์เกี่ยวกับศัลยกรรมกระดูก จากนั้นตรวจสอบเส้นทางที่เสนอและบันทึกระหว่างการตรวจสอบระยะไกลหรือในสถานที่
5สภาพพื้นผิว ความสะอาด และบรรจุภัณฑ์
กระบวนการพื้นผิวควรมีอินพุต พารามิเตอร์ และเกณฑ์การยอมรับที่ได้รับการควบคุม กำหนดข้อกำหนดสำหรับเสี้ยน ขอบ รอยขีดข่วน หลุม สื่อฝังตัว การเปลี่ยนแปลงสี และเงื่อนไขอื่นๆ ที่เกี่ยวข้อง อโนไดซ์หรือรหัสสีจะต้องไม่ถือเป็นการตกแต่งเท่านั้น ตรวจสอบการควบคุมกระบวนการ การระบุผลิตภัณฑ์ และหลักฐานการปฏิบัติงานที่จำเป็น
ISO 19227:2018 ระบุข้อกำหนดด้านความสะอาดทั่วไปและวิธีการทดสอบสำหรับการตรวจสอบและการควบคุมตามการจัดการความเสี่ยง ไม่ได้กำหนดแผงทดสอบสากลหรือขีดจำกัดการยอมรับสำหรับการปลูกถ่ายทุกครั้ง ขอให้ผู้ผลิตระบุสิ่งตกค้างในกระบวนการและชี้แจงวิธีการ ขีดจำกัด และการสุ่มตัวอย่างที่ใช้สำหรับกลุ่มผลิตภัณฑ์เฉพาะ
หากผลิตภัณฑ์ได้รับการปลอดเชื้อ ให้ตรวจสอบวิธีการฆ่าเชื้อที่เลือก สิ่งกีดขวางปลอดเชื้อ การขึ้นรูปและการปิดผนึก ประสิทธิภาพการกระจายสินค้า และอายุการเก็บรักษา หากไม่ผ่านการฆ่าเชื้อ ให้ระบุความรับผิดชอบของบรรจุภัณฑ์ป้องกัน ความสะอาด การติดฉลาก และกระบวนการแปรรูปใหม่ ISO 11607 กล่าวถึงระบบบรรจุภัณฑ์สำหรับอุปกรณ์ทางการแพทย์ที่ผ่านการฆ่าเชื้อขั้นสุดท้าย แต่ไม่ได้พิสูจน์ตัวเองว่ารูปแบบบรรจุภัณฑ์เดียวมีความเหมาะสม
6การตรวจสอบ การทดสอบทางกล และเหตุผลที่เลวร้ายที่สุด
การทดสอบต้องเป็นไปตามการออกแบบอุปกรณ์ การใช้งานตามวัตถุประสงค์ การวิเคราะห์ความเสี่ยง และแนวทางด้านกฎระเบียบ ASTM F382 มีการอ้างอิงกันอย่างแพร่หลายสำหรับแผ่นกระดูกโลหะ แต่ต้องพิจารณาการใช้งานที่แน่นอนและความเหมาะสมของรูปแบบการทดสอบสำหรับแผ่นทดสอบ ไม่ต้องขอรายงาน F382 ทั่วไป และถือว่ารายงานครอบคลุมทุกแผ่นทางกายวิภาคหรือที่ซับซ้อน
คำแนะนำของ FDA ในเดือนพฤศจิกายน 2024 สำหรับแผ่นกระดูก สกรู และแหวนรองที่ไม่ใช่กระดูกสันหลังเกี่ยวกับกระดูกและข้อ อธิบายคำแนะนำในปัจจุบันสำหรับข้อมูลอุปกรณ์และการทดสอบประสิทธิภาพในการยื่นเสนอ 510(k) คำแนะนำของ FDA ที่แยกต่างหากให้เกณฑ์ประสิทธิภาพสำหรับแผ่นตรึงกระดูกหักภายในเส้นทางที่อิงด้านความปลอดภัยและประสิทธิภาพ ยืนยันว่าอุปกรณ์เป้าหมายอยู่ในขอบเขตที่ระบุไว้หรือไม่
การเลือกกรณีที่แย่ที่สุดควรพิจารณารูปทรง วัสดุ ขนาด ความหนา รู ความยาวในการทำงาน ส่วนต่อประสาน และวิธีการทดสอบที่เลือก ต้องการเหตุผลทางวิศวกรรมที่จะจับคู่กลุ่มผลิตภัณฑ์เพลทแต่ละประเภทกับผลิตภัณฑ์ทดสอบที่เป็นตัวแทน รายงานจะต้องระบุแบบจำลองที่ทดสอบ การแก้ไขแบบร่าง ล็อตวัสดุ กระบวนการผลิต วิธีการ เกณฑ์การยอมรับ การเบี่ยงเบน และข้อสรุป
7QMS การอนุญาตผลิตภัณฑ์ และความพร้อมหลังการวางตลาด
ตรวจสอบองค์กร ที่อยู่ ขอบเขต หน่วยออกใบรับรอง การรับรอง สถานะ และการหมดอายุของใบรับรอง ISO 13485 ใบรับรองรองรับการประเมินระบบคุณภาพแต่ไม่ได้อนุญาตทุกผลิตภัณฑ์ในแค็ตตาล็อก
- สหรัฐอเมริกา: คำแนะนำของ FDA ระบุว่าแผ่นกระดูกและสกรูที่ไม่เกี่ยวกับกระดูกสันหลังและไม่สามารถดูดซับได้ที่อยู่ในขอบเขตนั้นเป็นอุปกรณ์ Class II กำหนดประเภท รหัสผลิตภัณฑ์ และเส้นทางก่อนการตลาดที่เกี่ยวข้อง 510(k) เป็นมาตรฐานเฉพาะอุปกรณ์ ไม่ใช่ใบรับรองจากโรงงาน ระเบียบระบบการจัดการคุณภาพของ FDA มีผลบังคับใช้ในวันที่ 2 กุมภาพันธ์ 2026
- สหภาพยุโรป: ยืนยันการจัดประเภทภายใต้ MDR ภาคผนวก VIII สำหรับอุปกรณ์ที่แน่นอน โดยทั่วไปอุปกรณ์ที่รุกรานและปลูกถ่ายโดยการผ่าตัดในระยะยาวจะรวมอยู่ในกฎข้อ 8 แต่ข้อยกเว้นและคุณลักษณะของอุปกรณ์สามารถเปลี่ยนผลลัพธ์ได้ ตรวจสอบผู้ผลิตตามกฎหมาย ขอบเขตของหน่วยงานที่ได้รับแจ้ง (หากมี) ใบรับรอง คำประกาศความสอดคล้อง ข้อมูล UDI/อุปกรณ์ และผู้ปฏิบัติงานเชิงเศรษฐกิจ
- ตลาดอื่นๆ: สร้างเมทริกซ์ทีละประเทศสำหรับเจ้าของการจดทะเบียน เอกสาร การทดสอบ ป้ายกำกับ ภาษา ตัวแทนในท้องถิ่น ความระมัดระวัง และการต่ออายุ อย่าใช้ 'เอกสาร LATAM' ทั่วไปแทนข้อกำหนดระดับชาติ
การควบคุมหลังการวางตลาดควรกำหนดการรับเรื่องร้องเรียน การเพิ่มเหตุการณ์ไม่พึงประสงค์ การสืบสวน CAPA การตรวจสอบแนวโน้ม การเรียกคืนหรือการดำเนินการด้านความปลอดภัยในภาคสนาม การจัดการผลิตภัณฑ์ที่ส่งคืน และการแจ้งเตือนการเปลี่ยนแปลง ตรวจสอบการเผยแพร่ของ XC Medico การสนับสนุนหลังการขายและการร้องเรียน จากนั้นกำหนดความรับผิดชอบตามข้อตกลงเป็นลายลักษณ์อักษร
ขั้นตอนการทำงานหุ้นส่วน OEM/ODM ที่ได้รับการควบคุม
OEM/ODM มีตั้งแต่บรรจุภัณฑ์ฉลากส่วนตัวของผลิตภัณฑ์มาตรฐานที่ได้รับอนุญาตไปจนถึงการออกแบบแผ่นใหม่ กำหนดขอบเขตก่อนพูดคุยเรื่องไทม์ไลน์หรือราคา รูปทรงหรืออินเทอร์เฟซใหม่สามารถกระตุ้นการควบคุมการออกแบบ การตรวจสอบ การตรวจสอบ และงานด้านกฎระเบียบที่การเปลี่ยนฉลากไม่สามารถทำได้
ปัจจุบันของ XC Medico หน้าบริการ OEM/ODM เกี่ยวกับศัลยกรรมกระดูก อธิบายการสนับสนุนตั้งแต่ด้านวิศวกรรมจนถึงการผลิต ผู้ซื้อควรแปลงความสามารถที่เผยแพร่ไปเป็นการส่งมอบเฉพาะผลิตภัณฑ์ เจ้าของ วันที่ และเกณฑ์การยอมรับ
โปรแกรมขั้นต่ำและตัวอย่างต่ำ
ปริมาณขั้นต่ำที่ต่ำสามารถลดความเสี่ยงของสินค้าคงคลังเริ่มแรกได้ แต่เป็นคำศัพท์เชิงพาณิชย์ ไม่ใช่หลักฐานด้านคุณภาพ กำหนดตัวอย่างทางวิศวกรรม หน่วยตรวจสอบหรือตรวจสอบ ปริมาณเชิงพาณิชย์เริ่มต้นต่อ SKU และขั้นต่ำในการเติมตามปกติแยกกัน ยืนยันว่า 'หนึ่งชุด' หมายถึงชุดจานเดียว ชุดเครื่องมือครบชุดหนึ่งชุด ด้านเดียว เมทริกซ์ขนาดเดียว หรือระบบผสม
หลักฐานห่วงโซ่อุปทานและสินค้าคงคลัง
อย่าให้คำมั่นสัญญากับฮับในเม็กซิโก การจัดส่งในวันถัดไป หรืออัตราการเติมเฉพาะโดยไม่มีโมเดลลอจิสติกส์ที่ลงนามและประสิทธิภาพที่วัดได้ สอบถามเวลารอคอยสินค้าตามตระกูลผลิตภัณฑ์ กำลังการผลิตปกติและสูงสุด SKU ในสต็อก ระยะเวลาการยืนยันคำสั่งซื้อ ปริมาณการสั่งซื้อขั้นต่ำ คำจำกัดความ OTIF หรืออัตราการเติม ประสิทธิภาพล่าสุด การขาดแคลนที่เพิ่มขึ้น และความต่อเนื่องทางธุรกิจ
หากมีการเสนอคลังสินค้าระดับภูมิภาค ให้ตรวจสอบที่อยู่ของโรงงาน บทบาทด้านกฎระเบียบ ผลิตภัณฑ์ในสต๊อก ความเป็นเจ้าของสินค้าคงคลัง ข้อกำหนดด้านสิ่งแวดล้อม การตรวจสอบย้อนกลับ FEFO หากมี การส่งคืน การเรียกคืน และระดับการบริการ เปรียบเทียบบันทึกเหล่านั้นกับการเผยแพร่ของ XC Medico แบบจำลองห่วงโซ่อุปทานและคลังสินค้า.
Scorecard ผู้ผลิตแผ่นล็อคการบาดเจ็บ 100 จุด
ให้คะแนนแต่ละหมวดหมู่ตั้งแต่ 0 ถึง 5 แล้วคูณด้วยการถ่วงน้ำหนัก เก็บหลักฐานไว้ทบทวนข้างทุกคะแนน ประตูบังคับจะต้องผ่านแม้ว่าผลรวมถ่วงน้ำหนักจะสูงก็ตาม
| เกณฑ์ | น้ำหนัก | หลักฐานหลัก | ประตูบังคับ? |
|---|---|---|---|
| 1. ผลงานและการติดตั้งระบบเพลท | 10% | เมทริกซ์โมเดลที่ได้รับอนุญาต ความเข้ากันได้ของเพลท-สกรู-เครื่องมือ และความพร้อมใช้งานของตลาดปลายทาง | สำหรับขอบเขต |
| 2. วัสดุและการตรวจสอบย้อนกลับ | 15% | ข้อมูลจำเพาะที่ได้รับอนุมัติ ใบรับรองโรงงาน การควบคุมการติดตามความร้อน/ล็อต และการรับ | ใช่ |
| 3. การล็อคอินเทอร์เฟซและเครื่องมือ | 15% | ภาพวาดที่ได้รับการควบคุม ความเข้ากันได้ หลักฐานการทำงาน คู่มือ ไดรเวอร์ และบันทึกการตั้งค่า | ใช่ |
| 4. การผลิตและมาตรวิทยา | 15% | แผนผังกระบวนการ/สถานที่ การตรวจสอบความถูกต้อง การวัดที่สอบเทียบ ความสามารถ และการควบคุมความไม่สอดคล้อง | ใช่ |
| 5. พื้นผิว ความสะอาด และบรรจุภัณฑ์ | 10% | เกณฑ์พื้นผิว หลักฐานการทำความสะอาด บรรจุภัณฑ์ และการตรวจสอบความถูกต้องของการฆ่าเชื้อตามความเหมาะสม | ใช่สำหรับขอบเขต |
| 6. การตรวจสอบและการทดสอบ | 15% | เมทริกซ์ที่เชื่อมโยงกับความเสี่ยง เหตุผลกรณีที่เลวร้ายที่สุด ตัวอย่างเทียบเท่าการผลิต และรายงานที่ได้รับอนุมัติ | ใช่ |
| 7. QMS และความพร้อมด้านกฎระเบียบ | 15% | ขอบเขต ISO 13485 การอนุญาตผลิตภัณฑ์ ฉลาก เอกสารทางเทคนิค และการควบคุมหลังการวางตลาด | ใช่ |
| 8. การสนับสนุนด้านอุปทานและเชิงพาณิชย์ | 5% | เวลานำ สินค้าคงคลัง OTIF ความต่อเนื่อง ปริมาณขั้นต่ำ การรับประกัน เครื่องมือ และการยกระดับ | เกณฑ์ |
กฎในทางปฏิบัติสามารถกำหนดให้ประตูบังคับทั้งหมดผ่าน ไม่มีการค้นพบที่สำคัญที่ยังไม่ได้รับการแก้ไข ตัวอย่างที่ยอมรับได้และผลลัพธ์ล็อตแรก และคะแนนถ่วงน้ำหนักที่สูงกว่าเกณฑ์ที่กำหนดไว้ล่วงหน้าของผู้ซื้อ กำหนดเกณฑ์ตามอุปกรณ์และความเสี่ยงในการจัดหา แทนที่จะคัดลอกหมายเลขสากล
ระดับการให้คะแนนหลักฐาน
| คะแนน | ระดับหลักฐาน | การตีความ |
|---|---|---|
| 0 | ไม่มีหลักฐาน | ข้อกำหนดไม่ได้รับการแก้ไข |
| 1 | เรียกร้องเท่านั้น | คำชี้แจงการขายหรือการตลาดไม่มีการสนับสนุนที่ได้รับการควบคุม |
| 2 | ไม่สมบูรณ์ | หลักฐานล้าสมัย ทั่วไป ไม่สอดคล้องกัน หรือขาดขอบเขตที่สำคัญ |
| 3 | ยอมรับได้ | บันทึกที่ได้รับการควบคุมในปัจจุบันแสดงให้เห็นถึงข้อกำหนดอย่างสมเหตุสมผล |
| 4 | แข็งแกร่ง | บันทึกที่เชื่อมโยงกับผลิตภัณฑ์ประกอบด้วยตัวอย่างล่าสุด ตัวชี้วัด การตรวจสอบย้อนกลับ และเจ้าของที่รับผิดชอบ |
| 5 | ตรวจสอบแล้ว | หลักฐานสามารถทำซ้ำได้ ยืนยันอย่างเป็นอิสระตามความเหมาะสม และได้รับการสนับสนุนจากการควบคุมที่มีประสิทธิผล |
เอกสารที่ต้องขอก่อนอนุมัติตัวอย่าง
- แผนที่ผู้ผลิตตามกฎหมาย ไซต์การผลิต และการจัดจ้างบุคคลภายนอก
- ใบรับรอง ISO 13485 ปัจจุบันพร้อมขอบเขตและรายละเอียดการรับรอง
- ตารางการอนุญาตผลิตภัณฑ์และการตลาดตามตระกูลรุ่น
- เมทริกซ์ความเข้ากันได้ของแผ่นควบคุม สกรู และเครื่องมือ
- ข้อมูลจำเพาะของวัสดุที่ได้รับอนุมัติและใบรับรองโรงงานตัวอย่าง
- ตัวอย่างการติดตามล็อตอุปกรณ์สำเร็จรูป
- คุณลักษณะที่สำคัญต่อคุณภาพและเมทริกซ์การตรวจสอบ
- CMM ตัวแทนหรือรายงานการตรวจสอบมิติ
- หลักฐานการทำงานของอินเทอร์เฟซการล็อคและเครื่องมือ
- มาตรฐานการยอมรับข้อบกพร่องของพื้นผิวและการตกแต่งขั้นสุดท้าย
- การทำความสะอาดการตรวจสอบหรือเหตุผลในการตรวจสอบ
- การเลือกกรณีที่แย่ที่สุดและเมทริกซ์การตรวจสอบ
- สรุปการทดสอบทางกลและอื่น ๆ ที่เกี่ยวข้อง
- หลักฐานการบรรจุหีบห่อและการฆ่าเชื้อตามความเหมาะสม
- ฉลากควบคุม, เมทริกซ์ความรับผิดชอบ IFU และ UDI
- ระยะเวลาดำเนินการ กำลังการผลิต สต็อค และหลักฐานการส่งมอบ
- ข้อตกลงด้านคุณภาพ การแจ้งการเปลี่ยนแปลง และขั้นตอนการร้องเรียน
- แผนการโอนตัวอย่างสู่การผลิตและแผนการอนุมัติล็อตแรก
การยกระดับหรือตัดสิทธิ์โดยอัตโนมัติ
แผ่นล็อคที่เกี่ยวข้องและทรัพยากรของซัพพลายเออร์
เริ่มการตรวจสอบผู้ผลิตแผ่นล็อค
เตรียมประเทศเป้าหมาย ตระกูลเพลททางกายวิภาค ข้อกำหนดของสกรูและอุปกรณ์ สภาพการจัดหาที่ปลอดเชื้อหรือไม่ผ่านการฆ่าเชื้อ การคาดการณ์ประจำปี ขอบเขตของฉลากส่วนตัว และเอกสารที่จำเป็น จากนั้น XC Medico จะสามารถยืนยันระบบที่มีอยู่ ขอบเขต OEM/ODM ปริมาณขั้นต่ำปัจจุบัน แผนตัวอย่าง และเวลารอคอยสินค้าโดยประมาณ
คำถามที่พบบ่อย
ผู้ผลิตแผ่นล็อคการบาดเจ็บควรจัดเตรียมอะไรบ้าง?
อย่างน้อยที่สุด ขอข้อมูลประจำตัวทางกฎหมายและไซต์ หลักฐาน QMS ปัจจุบัน การอนุญาตผลิตภัณฑ์โดยตลาด ความเข้ากันได้ของเพลทสกรู-เครื่องมือที่ควบคุม บันทึกวัสดุและการตรวจสอบย้อนกลับ หลักฐานการผลิตและการตรวจสอบ รายงานการตรวจสอบ หลักฐานการบรรจุหรือการฆ่าเชื้อตามความเหมาะสม ข้อมูลการจัดส่ง และการเปลี่ยนแปลงที่เป็นลายลักษณ์อักษรและความรับผิดชอบในการร้องเรียน
การรับรองมาตรฐาน ISO 13485 หมายความว่าแผ่นล็อคทุกแผ่นได้รับการอนุมัติหรือไม่
ไม่ การรับรอง ISO 13485 เกี่ยวข้องกับขอบเขตของระบบการจัดการคุณภาพ การอนุญาตผลิตภัณฑ์ต้องได้รับการตรวจสอบแยกต่างหากสำหรับอุปกรณ์ ผู้ผลิตตามกฎหมาย สถานที่ผลิต การใช้งานตามวัตถุประสงค์ และตลาดปลายทาง
ASTM F382 จำเป็นสำหรับแผ่นล็อคทุกแผ่นหรือไม่
ASTM F382 เป็นข้อกำหนดเฉพาะและวิธีการทดสอบที่มีการอ้างอิงอย่างกว้างขวางสำหรับแผ่นกระดูกโลหะ แต่ความสามารถในการนำไปใช้และการกำหนดค่าการทดสอบขึ้นอยู่กับการออกแบบอุปกรณ์ เส้นทางตามกฎข้อบังคับ และเหตุผลในการทดสอบ การออกแบบทางกายวิภาคที่ซับซ้อนอาจต้องมีการประเมินเพิ่มเติมหรือแตกต่างออกไป ยืนยันการแก้ไขมาตรฐานในปัจจุบันและความคาดหวังของหน่วยงานที่เกี่ยวข้อง
อะไรคือความแตกต่างระหว่างแผ่นล็อคแบบมุมคงที่และแบบปรับมุมได้?
ระบบมุมคงที่จะควบคุมวิถีการเคลื่อนที่ของสกรูที่กำหนดโดยส่วนต่อประสานการล็อค ระบบปรับมุมหรือหลายแกนช่วยให้สามารถแทรกภายในช่วงที่กำหนดโดยใช้สกรูและเทคนิคที่ได้รับอนุมัติ กลไก ช่วง ความเข้ากันได้ และข้อจำกัดที่แน่นอนนั้นเป็นผลิตภัณฑ์เฉพาะและต้องได้รับการตรวจสอบจากเอกสารควบคุม
ฉันจะตรวจสอบความเข้ากันได้ของสกรูล็อคได้อย่างไร
ตรวจสอบภาพวาดอินเทอร์เฟซที่มีการควบคุมและเมทริกซ์ความเข้ากันได้ จากนั้นทดสอบเพลต สกรู ตัวนำทาง และตัวขับเทียบเท่ากับการผลิตโดยใช้วิธีการที่ได้รับการอนุมัติ ยืนยันการระบุ วิถี การมีส่วนร่วม เกณฑ์การยอมรับการแทรกและการถอด และการควบคุมที่ป้องกันไม่ให้ส่วนประกอบปะปนกัน
ผู้ผลิตควรเสนอแผ่นปลอดเชื้อและไม่ฆ่าเชื้อหรือไม่
เงื่อนไขการจัดหาที่ต้องการขึ้นอยู่กับผลิตภัณฑ์และกลยุทธ์ทางการตลาด ผลิตภัณฑ์ปลอดเชื้อต้องมีการฆ่าเชื้อ บรรจุภัณฑ์ และการตรวจสอบอายุการเก็บรักษาที่เหมาะสม ผลิตภัณฑ์ที่ไม่ผ่านการฆ่าเชื้อต้องการความสะอาดที่ได้รับการควบคุม บรรจุภัณฑ์ป้องกัน การติดฉลาก และความรับผิดชอบในการแปรรูปใหม่ ผู้ผลิตไม่จำเป็นต้องเสนอทั้งสองรุ่นเพื่อให้เหมาะสม
ผู้จัดจำหน่ายควรเปรียบเทียบราคา OEM อย่างไร
เปรียบเทียบต้นทุนรวมที่ลงจอดและตลอดอายุการใช้งาน: การปลูกถ่าย สกรู เครื่องมือ ตัวอย่าง การตรวจสอบความถูกต้อง เอกสารการลงทะเบียน บรรจุภัณฑ์ ค่าขนส่ง อากร สินค้าคงคลัง การเติมสินค้า การซ่อมแซม การเปลี่ยนทดแทน การร้องเรียน และการจัดการการเปลี่ยนแปลง ตรวจสอบให้แน่ใจว่าทุกใบเสนอราคาใช้ SKU และขอบเขตการบริการเดียวกัน
วิธีที่ดีที่สุดในการอนุมัติซัพพลายเออร์แผ่นล็อครายใหม่คืออะไร
ใช้คุณสมบัติเบื้องต้นของเอกสาร การตรวจสอบตามความเสี่ยง ตัวอย่างตัวแทนและการตรวจสอบส่วนต่อประสาน การปิดการค้นพบ ข้อตกลงคุณภาพที่ลงนาม และล็อตการผลิตแรกที่ได้รับการควบคุม ติดตามตรวจสอบคุณภาพ การส่งมอบ ข้อร้องเรียน การเปลี่ยนแปลง และ CAPA ต่อไปหลังจากได้รับการอนุมัติ
ข้อมูลอ้างอิงทางเทคนิคและข้อบังคับอย่างเป็นทางการ
- US FDA: แผ่นกระดูก สกรู และแหวนรองที่ไม่ใช่กระดูกและข้อ - คำแนะนำในการยื่นคำร้อง 510(k)
- US FDA: คำแนะนำเกณฑ์ประสิทธิภาพของแผ่นตรึงกระดูกหัก
- US FDA: ระเบียบระบบการจัดการคุณภาพ (QMSR)
- ISO: ISO 19227:2018 ความสะอาดของรากฟันเทียมออร์โธปิดิกส์
- ASTM International: ASTM F136 Ti-6Al-4V ELI โลหะผสมเทียมสำหรับการผ่าตัด
- ISO: ISO 11607-1 บรรจุภัณฑ์สำหรับอุปกรณ์การแพทย์ที่ผ่านการฆ่าเชื้อระยะสุดท้าย
- EUR-Lex: ข้อบังคับ (EU) 2017/745 ว่าด้วยอุปกรณ์การแพทย์

