


2026 निर्माता योग्यता गाइड | ट्रमा लक प्लेट प्रणाली
सही ट्रमा लकिङ प्लेट निर्माताले सम्पूर्ण प्लेट-स्क्रू-उपकरण प्रणालीको नियन्त्रण प्रमाणित गर्नुपर्छ: उत्पादन परिभाषा, इम्प्लान्ट सामग्री, लक इन्टरफेस, मेसिनिङ, परिष्करण, सरसफाई, प्रमाणीकरण, बजार प्राधिकरण, सेट उपलब्धता र जीवनचक्र समर्थन। यो गाइडले ती आवश्यकताहरूलाई व्यावहारिक वितरक स्कोरकार्डमा रूपान्तरण गर्छ।
तपाईंले ट्रमा लकिङ प्लेट्स निर्माता कसरी छनौट गर्नुपर्छ?
सटीक प्लेट परिवारहरू, स्क्रू इन्टरफेसहरू, उपकरणहरू, गन्तव्य बजारहरू र तपाईंलाई आवश्यक आपूर्ति मोडेलको लागि प्रमाणित प्रमाण प्रदान गर्न सक्ने निर्माता छान्नुहोस्। कानुनी-निर्माता पहिचान र उत्पादन प्राधिकरणको साथ सुरु गर्नुहोस्, त्यसपछि इन्जिनियरिङ नियन्त्रणहरू, सामग्री, निर्माण, निरीक्षण, प्रमाणीकरण र प्रमाणीकरण, प्याकेजिङ्ग, वितरण कार्यसम्पादन, गुनासोहरू र परिवर्तन सूचनाहरू जाँच गर्नुहोस्।
एउटै अनुरोध-को लागि-जानकारी प्याकेज प्रयोग गरी दुई वा तीन आपूर्तिकर्ताहरूलाई सर्टलिस्ट गर्नुहोस्। उच्चतम-जोखिम प्रक्रियाहरू अडिट गर्नुहोस्, प्रतिनिधि नमूनाहरू अनुमोदन गर्नुहोस् र क्याटलग मापन गर्नु अघि नियन्त्रित पहिलो उत्पादन लट पूरा गर्नुहोस्। क्याटलग चौडाइ, प्रमाणपत्र छविहरू, उपकरण फोटोहरू वा कम उद्धरणबाट मात्र कारखानालाई योग्य नगर्नुहोस्।
उत्तम छोटो जवाफ: एक योग्य लकिङ प्लेट निर्माताले बारम्बार अनुमोदित प्लेट-स्क्रू-उपकरण प्रणाली बनाउन सक्छ र वर्तमान, उत्पादन-लिङ्क र बजार-विशिष्ट प्रमाणहरूद्वारा प्रमाणित गर्न सक्छ।
के एक लक प्लेट निर्माता साबित गर्नुपर्छ
यो पृष्ठ व्यापक निर्माता-चयन गाइड हो। एउटा उत्पादन-परिवारको उदाहरणको लागि, छुट्टै हेर्नुहोस् डिस्टल टिबियोफिबुलर लक प्लेट OEM निर्माण गाइड । पृष्ठहरूलाई बिभिन्न स्तरहरूमा राख्नाले कुञ्जी शब्द क्यानिबलाइजेसनबाट बच्न सकिन्छ: यो पृष्ठले निर्माताको योग्यतालाई लक्षित गर्दछ, जबकि समर्थन पृष्ठले विशेष प्लेट निर्माण कार्यक्रमलाई लक्षित गर्दछ।
1पोर्टफोलियो र प्लेट-सिस्टम फिट
वितरकको प्रक्रिया र सूची नक्साको साथ सुरु गर्नुहोस्। शारीरिक क्षेत्रहरू, प्लेट प्रकारहरू, बायाँ/दायाँ भेरियन्टहरू, लम्बाइ, प्वाल गणनाहरू, मिल्दो स्क्रूहरू, उपकरण सेटहरू, बाँझ वा गैर बाँझ आपूर्ति र लक्षित देशहरू परिभाषित गर्नुहोस्। ठुलो क्याटलग तब मात्र उपयोगी हुन्छ जब सटीक यन्त्रहरू अधिकृत, दस्तावेजीकरण र लक्षित बजारमा समर्थनयोग्य हुन्छन्।
निश्चित-कोण लक गर्ने प्वालहरू, बहुअक्षीय वा चर-कोण मेकानिजमहरू, संयोजन प्वालहरू र गैर-लकिङ विकल्पहरू छुट्याउनुहोस्। यी सर्तहरूले आफैले प्रदर्शन स्थापना गर्दैनन्। प्रत्येक डिजाइनलाई यसको आफ्नै अनुकूलता, सम्मिलन, प्रमाणीकरण र लेबलिंग प्रमाण चाहिन्छ।
XC मेडिकोको हालको समीक्षा गर्नुहोस् ट्रमा इम्प्लान्ट र लकिङ प्लेट पोर्टफोलियो र ताला लगाउने प्लेट उत्पादन परिवारहरू , त्यसपछि प्रस्तावित अनुबंधको लागि एक नियन्त्रित मोडेल र अनुकूलता सूची अनुरोध गर्नुहोस्।
2इम्प्लान्ट सामग्री र लट ट्रेसबिलिटी
परिचालक सामग्री मानक, ग्रेड, उत्पादन फारम, अवस्था र परियोजना आवश्यकताहरू निर्दिष्ट गर्नुहोस्। ASTM F136, उदाहरणका लागि, सर्जिकल इम्प्लान्ट अनुप्रयोगहरूको लागि गढिएको annealed Ti-6Al-4V ELI मिश्र छ। 'मेडिकल टाइटेनियम' 'ग्रेड 5,' 'ग्रेड 23' वा 'TC4' जस्ता सामान्य सर्तहरूले अनुमोदित सामग्री विनिर्देशलाई प्रतिस्थापन गर्नु हुँदैन।
वैकल्पिक टाइटेनियम मिश्र धातुहरू, व्यावसायिक रूपमा शुद्ध टाइटेनियम वा स्टेनलेस स्टील विशेष उपकरणहरूको लागि उपयुक्त हुन सक्छ जब डिजाइन र नियामक डोजियर द्वारा समर्थित छ। खरिदकर्ताले कुनै सामग्री मात्रै थोप्नु हुँदैन किनभने यो अर्को निर्माताको प्रणालीमा देखिन्छ।
एक समाप्त प्लेटबाट ट्रेस व्यायाम चलाउनुहोस् र कच्चा माल ताप वा धेरैमा फिर्ता पेंच गर्नुहोस्, स्वीकृति प्राप्त गर्दै, यात्री निर्माण, आउटसोर्स प्रशोधन, निरीक्षण, सफाई, लेबलिंग, प्याकेजिङ्ग र रिलीज। प्रकाशित XC Medico को समीक्षा गर्नुहोस् आर्थोपेडिक गुणस्तर-नियन्त्रण प्रक्रिया , तर वास्तविक रेकर्डको साथ सटीक उत्पादनहरू योग्य बनाउनुहोस्।
3लक गर्ने इन्टरफेस, स्क्रू र उपकरणहरू
लक गर्ने संयन्त्र प्रणालीको परिभाषित इन्टरफेस हो। लकिङ-होल ज्यामिति, स्क्रू-हेड ज्यामिति, ट्राजेक्टोरीहरू, लागू हुने ठाउँमा सम्मिलन दायरा, थ्रेड वा संलग्नता सुविधाहरू, ड्राइभर जडान, ड्रिल गाइड र सम्मिलन प्रविधिको समीक्षा गर्नुहोस्। मिल्दो कम्पोनेन्टहरू कसरी पहिचान गरिन्छन् भनी नियन्त्रण गर्नुहोस् र भिजुअल रूपमा मिल्दोजुल्दो तर असंगत भागहरूसँग मिलाउनबाट रोक्नुहोस्।
चर-कोण प्रणालीहरूले निर्माण र निरीक्षण जटिलता थप्छन्। अनुमोदित कोणीय दायरा, सम्मिलन प्रविधि, मिल्दो स्क्रू र गाइडहरू, इन्टरफेस स्वीकृति मापदण्ड र मार्केट गरिएको डिजाइनलाई समर्थन गर्ने प्रमाणहरू आवश्यक पर्दछ। असंबद्ध प्लेट परिवारहरूमा प्रतिलिपि गरिएको विश्वव्यापी कोण दावी स्वीकार नगर्नुहोस्।
एक व्यावसायिक-टीम प्राइमर चाहिने खरीददारहरूले को छुट्टै व्याख्या पढ्न सक्नुहुन्छ लक बनाम गैर-लकिङ प्लेटहरू ; अन्तिम उत्पादन र क्लिनिकल निर्णयहरू लागू लेबलिङ र व्यावसायिक निर्णयको अधीनमा रहन्छन्।
4उत्पादन क्षमता र मेट्रोलोजी
प्रत्येक चयन गरिएको प्लेटलाई मेसिनिङ, लागू हुने ठाउँमा बनाउने, ताप उपचार, फिनिसिङ, एनोडाइजिङ वा अन्य सतहको प्रशोधन, सफा गर्ने, चिन्ह लगाउने, प्याकेजिङ्ग र लागू हुने ठाउँमा नसबंदी मार्फत नक्सा गर्नुहोस्। प्रमाणित साइटमा कुन गतिविधिहरू हुन्छन् र कुन आउटसोर्स गरिन्छ भनेर पहिचान गर्नुहोस्।
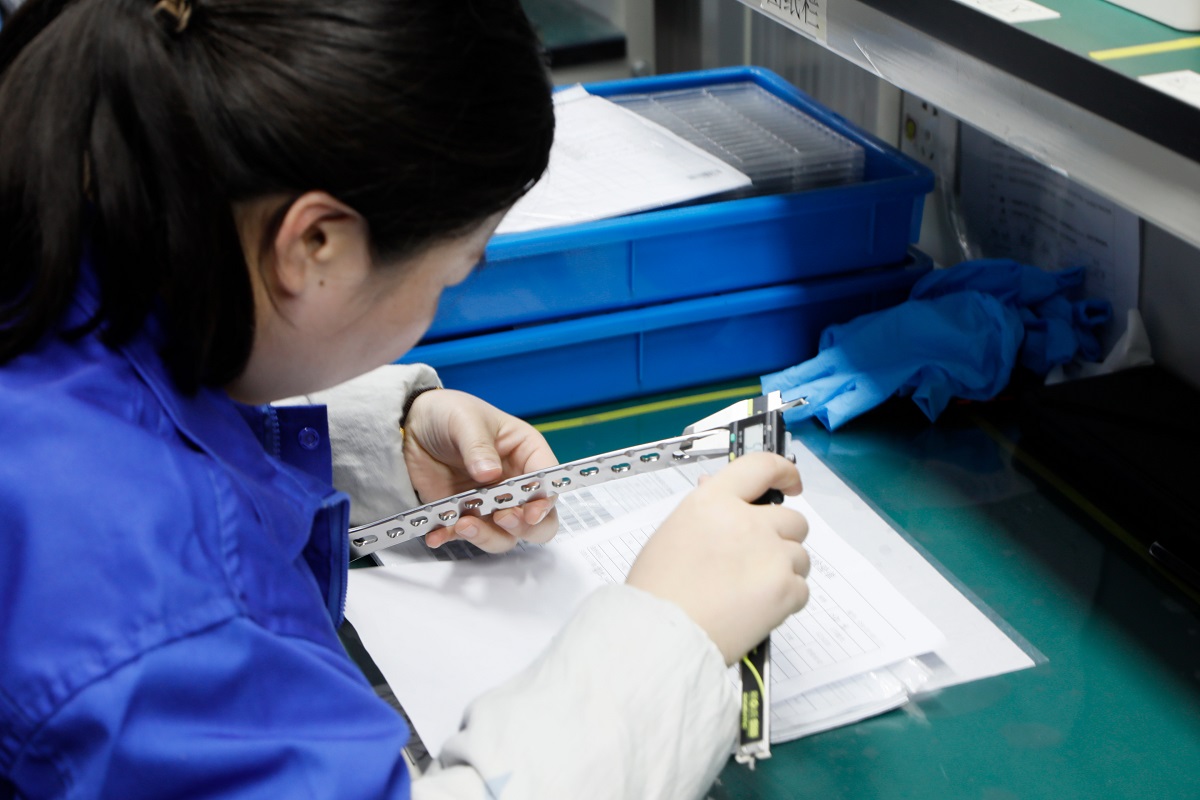
सीएनसी उपकरणले जटिल उत्पादनलाई समर्थन गर्दछ, तर मेसिन गणना र ब्रान्डले क्षमता प्रदर्शन गर्दैन। नियन्त्रित कार्यक्रमहरू, फिक्स्चरहरू, सेटअप अनुमोदन, उपकरण-जीवन नियमहरू, मर्मत, क्यालिब्रेट निरीक्षण उपकरण, मापन-प्रणाली उपयुक्तता, नमूना योजनाहरू, गैर-अनुरूपता र पुन: कार्यहरू जाँच गर्नुहोस्।
प्रकाशित भ्रमण गर्नुहोस् अर्थोपेडिक प्रत्यारोपण कार्यशाला र आर्थोपेडिक उत्पादन निर्माण प्रक्रिया , त्यसपछि रिमोट वा साइट अडिटको समयमा प्रस्तावित राउटिंग र रेकर्डहरू प्रमाणित गर्नुहोस्।
5सतह अवस्था, सरसफाई र प्याकेजिङ्ग
सतह प्रक्रियाहरूमा नियन्त्रित इनपुटहरू, प्यारामिटरहरू र स्वीकृति मापदण्डहरू हुनुपर्छ। burrs, किनाराहरू, स्क्र्याचहरू, खाडलहरू, इम्बेडेड मिडिया, रंग भिन्नता र अन्य सान्दर्भिक अवस्थाहरूको लागि आवश्यकताहरू परिभाषित गर्नुहोस्। एनोडाइजिङ वा कलर कोडिङलाई सजावटको रूपमा मात्र व्यवहार गर्नु हुँदैन। प्रक्रिया नियन्त्रण, उत्पादन पहिचान र कुनै पनि आवश्यक प्रदर्शन प्रमाण प्रमाणित गर्नुहोस्।
ISO 19227:2018 ले जोखिम व्यवस्थापनमा आधारित प्रमाणीकरण र नियन्त्रणको लागि सामान्य सरसफाई आवश्यकताहरू र परीक्षण विधिहरू निर्दिष्ट गर्दछ। यसले प्रत्येक प्रत्यारोपणको लागि एक विश्वव्यापी परीक्षण प्यानल वा स्वीकृति सीमा तोक्दैन। निर्मातालाई प्रक्रिया अवशेषहरू पहिचान गर्न र विशिष्ट उत्पादन परिवारको लागि प्रयोग गरिएका विधिहरू, सीमाहरू र नमूनाहरू औचित्य दिन सोध्नुहोस्।
यदि उत्पादन बाँझ आपूर्ति गरिएको छ भने, चयन गरिएको नसबंदी विधि, बाँझ अवरोध, गठन र सील, वितरण कार्यसम्पादन र शेल्फ जीवन प्रमाणित गर्नुहोस्। यदि गैर बाँझ छ भने, सुरक्षात्मक प्याकेजिङ्ग, सरसफाई, लेबलिङ र पुन: प्रशोधन जिम्मेवारीहरू परिभाषित गर्नुहोस्। ISO 11607 ले टर्मिनली स्टेरिलाइज्ड मेडिकल उपकरणहरूका लागि प्याकेजिङ्ग प्रणालीहरूलाई सम्बोधन गर्दछ तर आफैले प्रमाणित गर्दैन कि एउटा ब्लिस्टर कन्फिगरेसन उपयुक्त छ।
6प्रमाणीकरण, मेकानिकल परीक्षण र सबैभन्दा खराब-केस तर्क
परीक्षणले उपकरणको डिजाइन, अभिप्रेत प्रयोग, जोखिम विश्लेषण र नियामक मार्गको पालना गर्नुपर्छ। ASTM F382 लाई धातुको हड्डी प्लेटहरूको लागि व्यापक रूपमा सन्दर्भ गरिएको छ, तर यसको सही प्रयोग र परीक्षण कन्फिगरेसनको उपयुक्तता विषय प्लेटको लागि निर्धारित हुनुपर्छ। जेनेरिक F382 रिपोर्टको माग नगर्नुहोस् र यसले प्रत्येक शारीरिक वा जटिल प्लेटलाई समेट्छ भनी मान्नुहोस्।
आर्थोपेडिक गैर-स्पाइनल बोन प्लेटहरू, स्क्रू र वाशरहरूको लागि FDA को नोभेम्बर 2024 मार्गदर्शनले 510(k) सबमिशनहरूमा उपकरण जानकारी र प्रदर्शन परीक्षणको लागि हालको सिफारिसहरू वर्णन गर्दछ। छुट्टै FDA मार्गदर्शनले सुरक्षा र कार्यसम्पादनमा आधारित मार्ग भित्र फ्र्याक्चर फिक्सेसन प्लेटहरूको लागि कार्यसम्पादन मापदण्ड प्रदान गर्दछ। निश्चित गर्नुहोस् कि विषय उपकरण उल्लेख गरिएको दायरा भित्र पर्दछ।
सबैभन्दा खराब-केस चयनले ज्यामिति, सामग्री, साइज, मोटाई, प्वालहरू, कार्य लम्बाइ, इन्टरफेसहरू र छनौट गरिएको परीक्षण विधिलाई विचार गर्नुपर्छ। एउटा ईन्जिनियरिङ् तर्क चाहिन्छ जसले प्रत्येक प्लेट परिवारलाई प्रतिनिधि परीक्षण लेखहरूमा नक्सा गर्छ। रिपोर्टहरूले परीक्षण गरिएको मोडेल, रेखाचित्र संशोधन, सामग्री धेरै, उत्पादन प्रक्रिया, विधि, स्वीकृति मापदण्ड, विचलन र निष्कर्ष पहिचान गर्नुपर्छ।
7QMS, उत्पादन प्राधिकरण र पोस्ट-मार्केट तयारी
ISO 13485 प्रमाणपत्रको संगठन, ठेगाना, दायरा, प्रमाणीकरण निकाय जारी गर्ने, मान्यता, स्थिति र म्याद समाप्ति प्रमाणित गर्नुहोस्। प्रमाणपत्रले गुणस्तर-प्रणाली मूल्याङ्कनलाई समर्थन गर्छ तर सूचीमा भएका प्रत्येक उत्पादनलाई अधिकृत गर्दैन।
- संयुक्त राज्य अमेरिका: FDA मार्गदर्शनले इन-स्कोप गैर-स्पाइनल, गैर-रिसोर्बेबल हड्डी प्लेटहरू र स्क्रूहरूलाई कक्षा II उपकरणहरूको रूपमा पहिचान गर्दछ। सही वर्गीकरण, उत्पादन कोड र लागू प्रिमार्केट मार्ग निर्धारण गर्नुहोस्। A 510(k) यन्त्र-विशिष्ट हो, कारखाना प्रमाणीकरण होइन। FDA गुणस्तर व्यवस्थापन प्रणाली नियमन फेब्रुअरी 2, 2026 देखि लागू भयो।
- यूरोपीय संघ: सटीक यन्त्रको लागि MDR Annex VIII अन्तर्गत वर्गीकरण पुष्टि गर्नुहोस्। लामो समयसम्म सर्जिकल रूपमा आक्रामक र प्रत्यारोपण गर्न मिल्ने यन्त्रहरू सामान्यतया नियम 8 मा प्रवेश गर्छन्, तर अपवाद र उपकरण विशेषताहरूले परिणाम परिवर्तन गर्न सक्छन्। कानुनी निर्माता, अधिसूचित निकायको दायरा जहाँ लागू हुन्छ, प्रमाणपत्र, अनुरूपताको घोषणा, UDI/उपकरण डेटा र आर्थिक अपरेटरहरू प्रमाणित गर्नुहोस्।
- अन्य बजारहरू: दर्ता मालिक, कागजातहरू, परीक्षण, लेबलहरू, भाषाहरू, स्थानीय प्रतिनिधित्व, सतर्कता र नवीकरणको लागि देश-द्वारा-देश म्याट्रिक्स सिर्जना गर्नुहोस्। राष्ट्रिय आवश्यकताहरूको विकल्पको रूपमा जेनेरिक 'LATAM डोजियर' प्रयोग नगर्नुहोस्।
पोस्ट-मार्केट नियन्त्रणहरूले उजुरी सेवन, प्रतिकूल-घटना वृद्धि, अनुसन्धान, CAPA, प्रवृत्ति समीक्षा, सम्झना वा क्षेत्र सुरक्षा कार्यहरू, फिर्ता-उत्पादन ह्यान्डलिंग र परिवर्तन सूचना परिभाषित गर्नुपर्छ। समीक्षा XC मेडिको प्रकाशित बिक्री पछि र गुनासो समर्थन , त्यसपछि लिखित सम्झौतामा जिम्मेवारी तोक्ने।
एक नियन्त्रित OEM/ODM साझेदारी कार्यप्रवाह
OEM/ODM आधिकारिक मानक उत्पादनको निजी-लेबल प्याकेजिङदेखि नयाँ प्लेट डिजाइनसम्म दायरा हुन सक्छ। टाइमलाइन वा मूल्य छलफल गर्नु अघि दायरा परिभाषित गर्नुहोस्। नयाँ ज्यामिति वा इन्टरफेसहरूले डिजाइन-नियन्त्रण, प्रमाणीकरण, प्रमाणीकरण र नियामक कार्य ट्रिगर गर्न सक्छन् जुन लेबल परिवर्तनले गर्दैन।
XC मेडिको वर्तमान आर्थोपेडिक OEM/ODM सेवा पृष्ठ उत्पादन मार्फत इन्जिनियरिङबाट समर्थन वर्णन गर्दछ। क्रेताहरूले प्रकाशित क्षमताहरूलाई उत्पादन-विशिष्ट डेलिभरीहरू, मालिकहरू, मितिहरू र स्वीकृति मापदण्डहरूमा रूपान्तरण गर्नुपर्छ।
कम MOQ र नमूना कार्यक्रमहरू
कम MOQ ले प्रारम्भिक सूची जोखिम कम गर्न सक्छ, तर यो एक व्यावसायिक शब्द हो, गुणस्तर प्रमाण होइन। ईन्जिनियरिङ् नमूनाहरू, प्रमाणीकरण वा प्रमाणीकरण एकाइहरू, प्रति SKU प्रारम्भिक व्यावसायिक मात्रा र नियमित पुनःपूर्ति MOQ छुट्टै परिभाषित गर्नुहोस्। पुष्टि गर्नुहोस् कि 'एक सेट' भनेको एउटा प्लेट सेट, एउटा पूर्ण उपकरण सेट, एक साइड, एक साइज म्याट्रिक्स वा मिश्रित प्रणाली हो।
आपूर्ति श्रृंखला र सूची प्रमाण
हस्ताक्षरित रसद मोडेल र मापन प्रदर्शन बिना मेक्सिको हबहरू, अर्को दिनको डेलिभरी वा विशिष्ट फिल दरहरू वाचा नगर्नुहोस्। उत्पादन परिवार, सामान्य र शिखर क्षमता, स्टक गरिएको SKUs, अर्डर-कन्फर्मेसन समय, न्यूनतम अर्डर मात्रा, OTIF वा फिल-रेट परिभाषाहरू, भर्खरको कार्यसम्पादन, अभाव वृद्धि र व्यापार निरन्तरता द्वारा नेतृत्व समयको लागि सोध्नुहोस्।
यदि क्षेत्रीय गोदाम प्रस्तावित छ भने, सुविधा ठेगाना, नियामक भूमिका, स्टक उत्पादनहरू, सूची स्वामित्व, वातावरणीय आवश्यकताहरू, ट्रेसेबिलिटी, FEFO जहाँ लागू हुन्छ, फिर्ताहरू, फिर्ताहरू र सेवा स्तरहरू प्रमाणित गर्नुहोस्। ती रेकर्डहरू XC मेडिको प्रकाशितसँग तुलना गर्नुहोस् आपूर्ति श्रृंखला र भण्डारण मोडेल.
100-पोइन्ट ट्रमा लकिङ प्लेट निर्माता स्कोरकार्ड
प्रत्येक श्रेणीलाई ० देखि ५ सम्म स्कोर गर्नुहोस् र यसलाई तौलद्वारा गुणन गर्नुहोस्। प्रत्येक अंकको छेउमा प्रमाणहरू समीक्षा गर्नुहोस्। भारित कुल उच्च हुँदा पनि अनिवार्य गेटहरू पास हुनुपर्छ।
| मापदण्ड | वजन | कोर प्रमाण | अनिवार्य गेट? |
|---|---|---|---|
| 1. पोर्टफोलियो र प्लेट-प्रणाली फिट | १०% | आधिकारिक मोडेल म्याट्रिक्स, प्लेट-स्क्रू-उपकरण अनुकूलता र गन्तव्य-बजार उपलब्धता। | दायराको लागि |
| 2. सामग्री र ट्रेसबिलिटी | १५% | स्वीकृत विनिर्देशहरू, मिल प्रमाणपत्रहरू, गर्मी/लट ट्रेस र प्राप्त नियन्त्रणहरू। | हो |
| 3. लक गर्ने इन्टरफेस र उपकरणहरू | १५% | नियन्त्रित रेखाचित्र, अनुकूलता, कार्यात्मक प्रमाण, गाइड, ड्राइभर र सेट रेकर्डहरू। | हो |
| 4. निर्माण र मेट्रोलोजी | १५% | प्रक्रिया/साइट नक्सा, प्रमाणीकरण, क्यालिब्रेट गरिएको मापन, क्षमता र गैर-अनुरूप नियन्त्रणहरू। | हो |
| 5. सतह, सरसफाई र प्याकेजिङ्ग | १०% | सतह मापदण्ड, सफाई प्रमाण, प्याकेज र नसबंदी प्रमाणीकरण लागू हुन्छ। | हो दायराको लागि |
| 6. प्रमाणीकरण र परीक्षण | १५% | जोखिम-लिंक गरिएको म्याट्रिक्स, सबैभन्दा खराब-केस तर्क, उत्पादन-समान नमूनाहरू र अनुमोदित रिपोर्टहरू। | हो |
| 7. QMS र नियामक तत्परता | १५% | ISO 13485 स्कोप, उत्पादन प्राधिकरण, लेबलहरू, प्राविधिक कागजातहरू र पोस्ट-मार्केट नियन्त्रणहरू। | हो |
| 8. आपूर्ति र व्यावसायिक समर्थन | ५% | नेतृत्व समय, सूची, OTIF, निरन्तरता, MOQ, वारेन्टी, उपकरण र वृद्धि। | थ्रेसहोल्ड |
एक व्यावहारिक नियमले सबै अनिवार्य गेटहरू पार गर्न, कुनै समाधान नगरिएको महत्वपूर्ण निष्कर्षहरू, स्वीकार्य नमूनाहरू र पहिलो-लट परिणामहरू, र क्रेताको पूर्वनिर्धारित थ्रेसहोल्डभन्दा माथिको भारित स्कोर आवश्यक हुन सक्छ। सार्वभौमिक नम्बर प्रतिलिपि गर्नुको सट्टा उपकरण र आपूर्ति जोखिम अनुसार थ्रेसहोल्ड सेट गर्नुहोस्।
प्रमाण स्कोरिङ स्केल
| स्कोर | प्रमाण स्तर | व्याख्या |
|---|---|---|
| 0 | कुनै प्रमाण छैन | आवश्यकतालाई सम्बोधन गरिएको छैन। |
| 1 | दावी मात्र | एक बिक्री वा मार्केटिङ कथन कुनै नियन्त्रित समर्थन छैन। |
| 2 | अपूर्ण | प्रमाण पुरानो, सामान्य, असंगत वा हराइरहेको महत्वपूर्ण दायरा हो। |
| 3 | स्वीकार्य | हालको नियन्त्रित रेकर्डहरूले उचित रूपमा आवश्यकता प्रदर्शन गर्दछ। |
| 4 | बलियो | उत्पादन-लिंक गरिएका रेकर्डहरूमा भर्खरका उदाहरणहरू, मेट्रिक्स, ट्रेसिबिलिटी र जिम्मेवार मालिकहरू समावेश छन्। |
| 5 | प्रमाणित | प्रमाणहरू दोहोर्याउन सकिने, स्वतन्त्र रूपमा पुष्टि गरिएको छ जहाँ उपयुक्त हुन्छ र प्रभावकारी नियन्त्रणहरूद्वारा समर्थित हुन्छ। |
नमूनाहरू अनुमोदन गर्नु अघि अनुरोध गर्न कागजातहरू
- कानूनी-निर्माता, निर्माण-साइट र आउटसोर्सिङ नक्शा।
- हालको ISO 13485 प्रमाणपत्र दायरा र मान्यता विवरणहरू सहित।
- मोडेल परिवार द्वारा उत्पादन र बजार प्राधिकरण म्याट्रिक्स।
- नियन्त्रित प्लेट, स्क्रू र उपकरण अनुकूलता म्याट्रिक्स।
- स्वीकृत सामग्री विशिष्टता र नमूना मिल प्रमाणपत्र।
- समाप्त-यन्त्र धेरै-ट्रेस उदाहरण।
- क्रिटिकल-देखि-गुणस्तर सुविधा र निरीक्षण म्याट्रिक्स।
- प्रतिनिधि CMM वा आयामी निरीक्षण रिपोर्टहरू।
- लक-इन्टरफेस र उपकरण कार्यात्मक प्रमाण।
- सतह दोष र परिष्करण स्वीकृति मानक।
- सफाई प्रमाणीकरण वा प्रमाणीकरण तर्क।
- सबैभन्दा खराब-केस चयन र प्रमाणीकरण म्याट्रिक्स।
- मेकानिकल र अन्य लागू परीक्षण सारांश।
- प्याकेजिङ र नसबंदी प्रमाण जहाँ लागू हुन्छ।
- नियन्त्रित लेबल, IFU र UDI जिम्मेवारी म्याट्रिक्स।
- नेतृत्व-समय, क्षमता, स्टक र वितरण प्रमाण।
- गुणस्तर सम्झौता, परिवर्तन-सूचना र गुनासो कार्यप्रवाह।
- नमूना-देखि-उत्पादन स्थानान्तरण र पहिलो-लट स्वीकृति योजना।
स्वचालित वृद्धि वा अयोग्यता रातो झण्डा
सम्बन्धित लकिङ प्लेट र आपूर्तिकर्ता स्रोतहरू
लकिङ प्लेट निर्माता समीक्षा सुरु गर्नुहोस्
लक्षित देशहरू, एनाटोमिकल प्लेट परिवारहरू, स्क्रू र उपकरण आवश्यकताहरू, बाँझ वा गैर बाँझ आपूर्ति अवस्था, वार्षिक पूर्वानुमान, निजी-लेबल स्कोप र आवश्यक कागजातहरू तयार गर्नुहोस्। XC मेडिकोले त्यसपछि उपलब्ध प्रणालीहरू, OEM/ODM स्कोप, हालको MOQ, नमूना योजना र अनुमानित नेतृत्व समय पुष्टि गर्न सक्छ।
बारम्बार सोधिने प्रश्नहरू
ट्रमा लकिङ प्लेट निर्माताले के प्रदान गर्नुपर्छ?
न्यूनतम, अनुरोध कानूनी र साइट पहिचान, हालको QMS प्रमाण, बजार द्वारा उत्पादन प्राधिकरण, नियन्त्रित प्लेट-स्क्रू-उपकरण अनुकूलता, सामग्री र ट्रेसेबिलिटी रेकर्ड, निर्माण र निरीक्षण प्रमाण, प्रमाणिकरण रिपोर्टहरू, प्याकेजिङ्ग वा नसबंदी प्रमाण लागू रूपमा, डेलिभरी डेटा र लिखित परिवर्तन र उजुरी जिम्मेवारीहरू।
के ISO 13485 प्रमाणीकरणको मतलब प्रत्येक लकिङ प्लेट स्वीकृत छ?
नं. ISO 13485 प्रमाणीकरण गुणस्तर व्यवस्थापन प्रणालीको दायरासँग सम्बन्धित छ। उत्पादन प्राधिकरण सटीक उपकरण, कानूनी निर्माता, निर्माण साइट, उद्देश्य प्रयोग र गन्तव्य बजार लागि अलग प्रमाणित हुनुपर्छ।
ASTM F382 हरेक लक प्लेटको लागि आवश्यक छ?
ASTM F382 धातुको हड्डी प्लेटहरूको लागि व्यापक रूपमा सन्दर्भित स्पेसिफिकेशन र परीक्षण विधि हो, तर प्रयोगयोग्यता र परीक्षण कन्फिगरेसन उपकरण डिजाइन, नियामक मार्ग र परीक्षण तर्कमा निर्भर गर्दछ। जटिल शारीरिक डिजाइनहरूलाई अतिरिक्त वा फरक मूल्याङ्कन आवश्यक पर्दछ। हालको मानक संशोधन र लागू प्राधिकरण अपेक्षाहरू पुष्टि गर्नुहोस्।
एक निश्चित-कोण र चर-कोण लक प्लेट बीच के भिन्नता छ?
एक निश्चित-कोण प्रणालीले यसको लक इन्टरफेस द्वारा परिभाषित स्क्रू ट्र्याजेक्टोरीलाई नियन्त्रण गर्दछ। एक चर-कोण वा बहुअक्षीय प्रणालीले यसको अनुमोदित पेंच र प्रविधि प्रयोग गरी निर्दिष्ट दायरा भित्र सम्मिलित गर्न अनुमति दिन्छ। सटीक संयन्त्र, दायरा, अनुकूलता र सीमितताहरू उत्पादन-विशिष्ट हुन् र नियन्त्रित कागजातहरूबाट प्रमाणित गरिनुपर्छ।
मैले लकिङ स्क्रू अनुकूलता कसरी प्रमाणित गर्ने?
नियन्त्रित इन्टरफेस रेखाचित्रहरू र अनुकूलता म्याट्रिक्स समीक्षा गर्नुहोस्, त्यसपछि अनुमोदित विधि प्रयोग गरी उत्पादन-समान प्लेटहरू, स्क्रूहरू, गाइडहरू र ड्राइभरहरूको परीक्षण गर्नुहोस्। पहिचान, ट्र्याजेक्टोरी, संलग्नता, सम्मिलित र हटाउने स्वीकृति मापदण्ड र कम्पोनेन्ट मिश्रणलाई रोक्ने नियन्त्रणहरू पुष्टि गर्नुहोस्।
के एक निर्माताले बाँझ र गैर बाँझ प्लेटहरू प्रस्ताव गर्नुपर्छ?
आवश्यक आपूर्ति अवस्था उत्पादन र बजार रणनीति मा निर्भर गर्दछ। बाँझ उत्पादनहरूलाई उपयुक्त नसबंदी, प्याकेजिङ्ग र शेल्फ-लाइफ प्रमाणीकरण चाहिन्छ। गैर बाँझ उत्पादनहरूलाई नियन्त्रित सफाई, सुरक्षा प्याकेजिङ्ग, लेबलिङ र पुन: प्रशोधन जिम्मेवारीहरू आवश्यक पर्दछ। एक निर्माताले उपयुक्त हुन दुवै मोडेल प्रस्ताव गर्न आवश्यक छैन।
वितरकले OEM मूल्य निर्धारण कसरी तुलना गर्नुपर्छ?
कुल ल्यान्डेड र जीवनचक्र लागत तुलना गर्नुहोस्: प्रत्यारोपण, स्क्रू, उपकरण, नमूनाहरू, प्रमाणीकरण, दर्ता कागजात, प्याकेजिङ्ग, भाडा, शुल्क, सूची, पुनःपूर्ति, मर्मत, प्रतिस्थापन, गुनासो र परिवर्तन व्यवस्थापन। प्रत्येक उद्धरणले समान SKU र सेवा दायरा प्रयोग गरेको सुनिश्चित गर्नुहोस्।
नयाँ लकिङ प्लेट आपूर्तिकर्तालाई अनुमोदन गर्ने उत्तम तरिका के हो?
कागजात पूर्वयोग्यता, जोखिम-आधारित अडिट, प्रतिनिधि नमूना र इन्टरफेस प्रमाणिकरण, निष्कर्षको बन्द, एक हस्ताक्षर गरिएको गुणस्तर सम्झौता र एक नियन्त्रण गरिएको पहिलो उत्पादन धेरै प्रयोग गर्नुहोस्। अनुमोदन पछि गुणस्तर, डेलिभरी, गुनासो, परिवर्तन र CAPA अनुगमन जारी राख्नुहोस्।
आधिकारिक प्राविधिक र नियामक सन्दर्भहरू
- US FDA: अर्थोपेडिक गैर-स्पाइनल बोन प्लेट्स, स्क्रू, र वाशरहरू - 510(k) सबमिशन गाइडेन्स
- US FDA: फ्र्याक्चर फिक्सेशन प्लेट प्रदर्शन मापदण्ड मार्गदर्शन
- US FDA: गुणस्तर व्यवस्थापन प्रणाली नियमन (QMSR)
- ISO: ISO 19227:2018 अर्थोपेडिक प्रत्यारोपणको सरसफाई
- ASTM अन्तर्राष्ट्रिय: ASTM F136 Ti-6Al-4V ELI सर्जिकल इम्प्लान्ट मिश्र धातु
- ISO: ISO 11607-1 प्याकेजिङ टर्मिनली स्टेरिलाइज्ड मेडिकल उपकरणहरूको लागि
- EUR-Lex: चिकित्सा उपकरणहरूमा नियमन (EU) 2017/745

